Pida la ficha técnica de un adhesivo termofusible de poliamida para alta temperatura y aparecerán tres números antes que cualquier otra cosa. Son el punto de reblandecimiento, la viscosidad de fusión y el tiempo de fraguado. Esos tres números deciden si la unión resistirá toda su vida útil. Si elige solo por precio o por marca, los riesgos se acumulan rápido. Piense en fluencia dentro de un recinto caliente, en carbonización en la cuba de cola o en un fraguado demasiado lento para su línea. Esta guía explica qué significa cada valor y muestra datos reales de cuatro referencias PA de Devote. Cierra con una lista de verificación de cinco pasos para homologar. Devote (Shenzhen Tongde New Material Co., Ltd.) fabrica adhesivos termofusibles en Shenzhen desde hace 17 años. Su capacidad anual es de 10.000 toneladas.
Por qué fallan los termofusibles comunes cuando sube la temperatura
Los termofusibles EVA estándar hacen un trabajo excelente en embalaje y encuadernación. Sus puntos de reblandecimiento se sitúan entre 70 y 100°C aproximadamente. Si la pieza unida supera ese límite, aparecen dos modos de fallo. Primero, la fluencia: bajo una carga constante la película de adhesivo fluye lentamente y la unión se desplaza de su posición. Segundo, el reblandecimiento repetido: cada vez que la pieza se calienta, la unión vuelve a debilitarse. Sume el contacto con aceites o combustibles, que hinchan el EVA, y la unión puede perder resistencia sin ninguna señal visible.
Los adhesivos termofusibles de poliamida (PA) atacan el problema a nivel molecular. Los enlaces amida y un mayor peso polimérico elevan los puntos de reblandecimiento hasta 150-195°C en la gama de Devote. Esa misma química resiste aceites, grasas y muchos disolventes. Por eso las referencias PA dominan el montaje bajo el capó y el ensamble de filtros.
Los tres números de una ficha técnica de adhesivo termofusible de poliamida
Toda ficha técnica de PA sigue la misma lógica. Aprenda a leer los tres valores clave y la mayoría de las dudas de selección se responderán solas.
- Punto de reblandecimiento (anillo y bola, GB/T 15332). Es la temperatura a la que el adhesivo pierde su rigidez para soportar carga. Tómelo como el techo de la temperatura de servicio, no como el valor de consigna de su máquina.
- Viscosidad de fusión a 200°C (Brookfield, HG/T 3660 o GB/T 2794). Este valor controla el bombeo, la humectación y la formación de hilos. Las referencias PA de Devote se sitúan entre 2.200 y 3.000 cps, una ventana que sirve para pulverización, extrusión de cordón y recubrimiento con rodillo.
- Tiempo de fraguado (método de ensayo Devote). Es la rapidez con la que la unión alcanza resistencia en verde. De uno a tres segundos es el rango normal, y define su velocidad de línea máxima.
Una regla práctica: mantenga la temperatura de servicio continua al menos 30-50°C por debajo del punto de reblandecimiento. Ese margen absorbe los ciclos térmicos, la carga sostenida y las excursiones puntuales por encima de la temperatura nominal.
Especificaciones reales de la gama PA de Devote
Devote produce una escala de referencias PA cuyos puntos de reblandecimiento suben de 150°C a 195°C. Los datos siguientes provienen de las fichas técnicas oficiales.
| Referencia | PA150 | 3058G | P180 | P19 |
|---|---|---|---|---|
| Base | PA | PA | PA | PA |
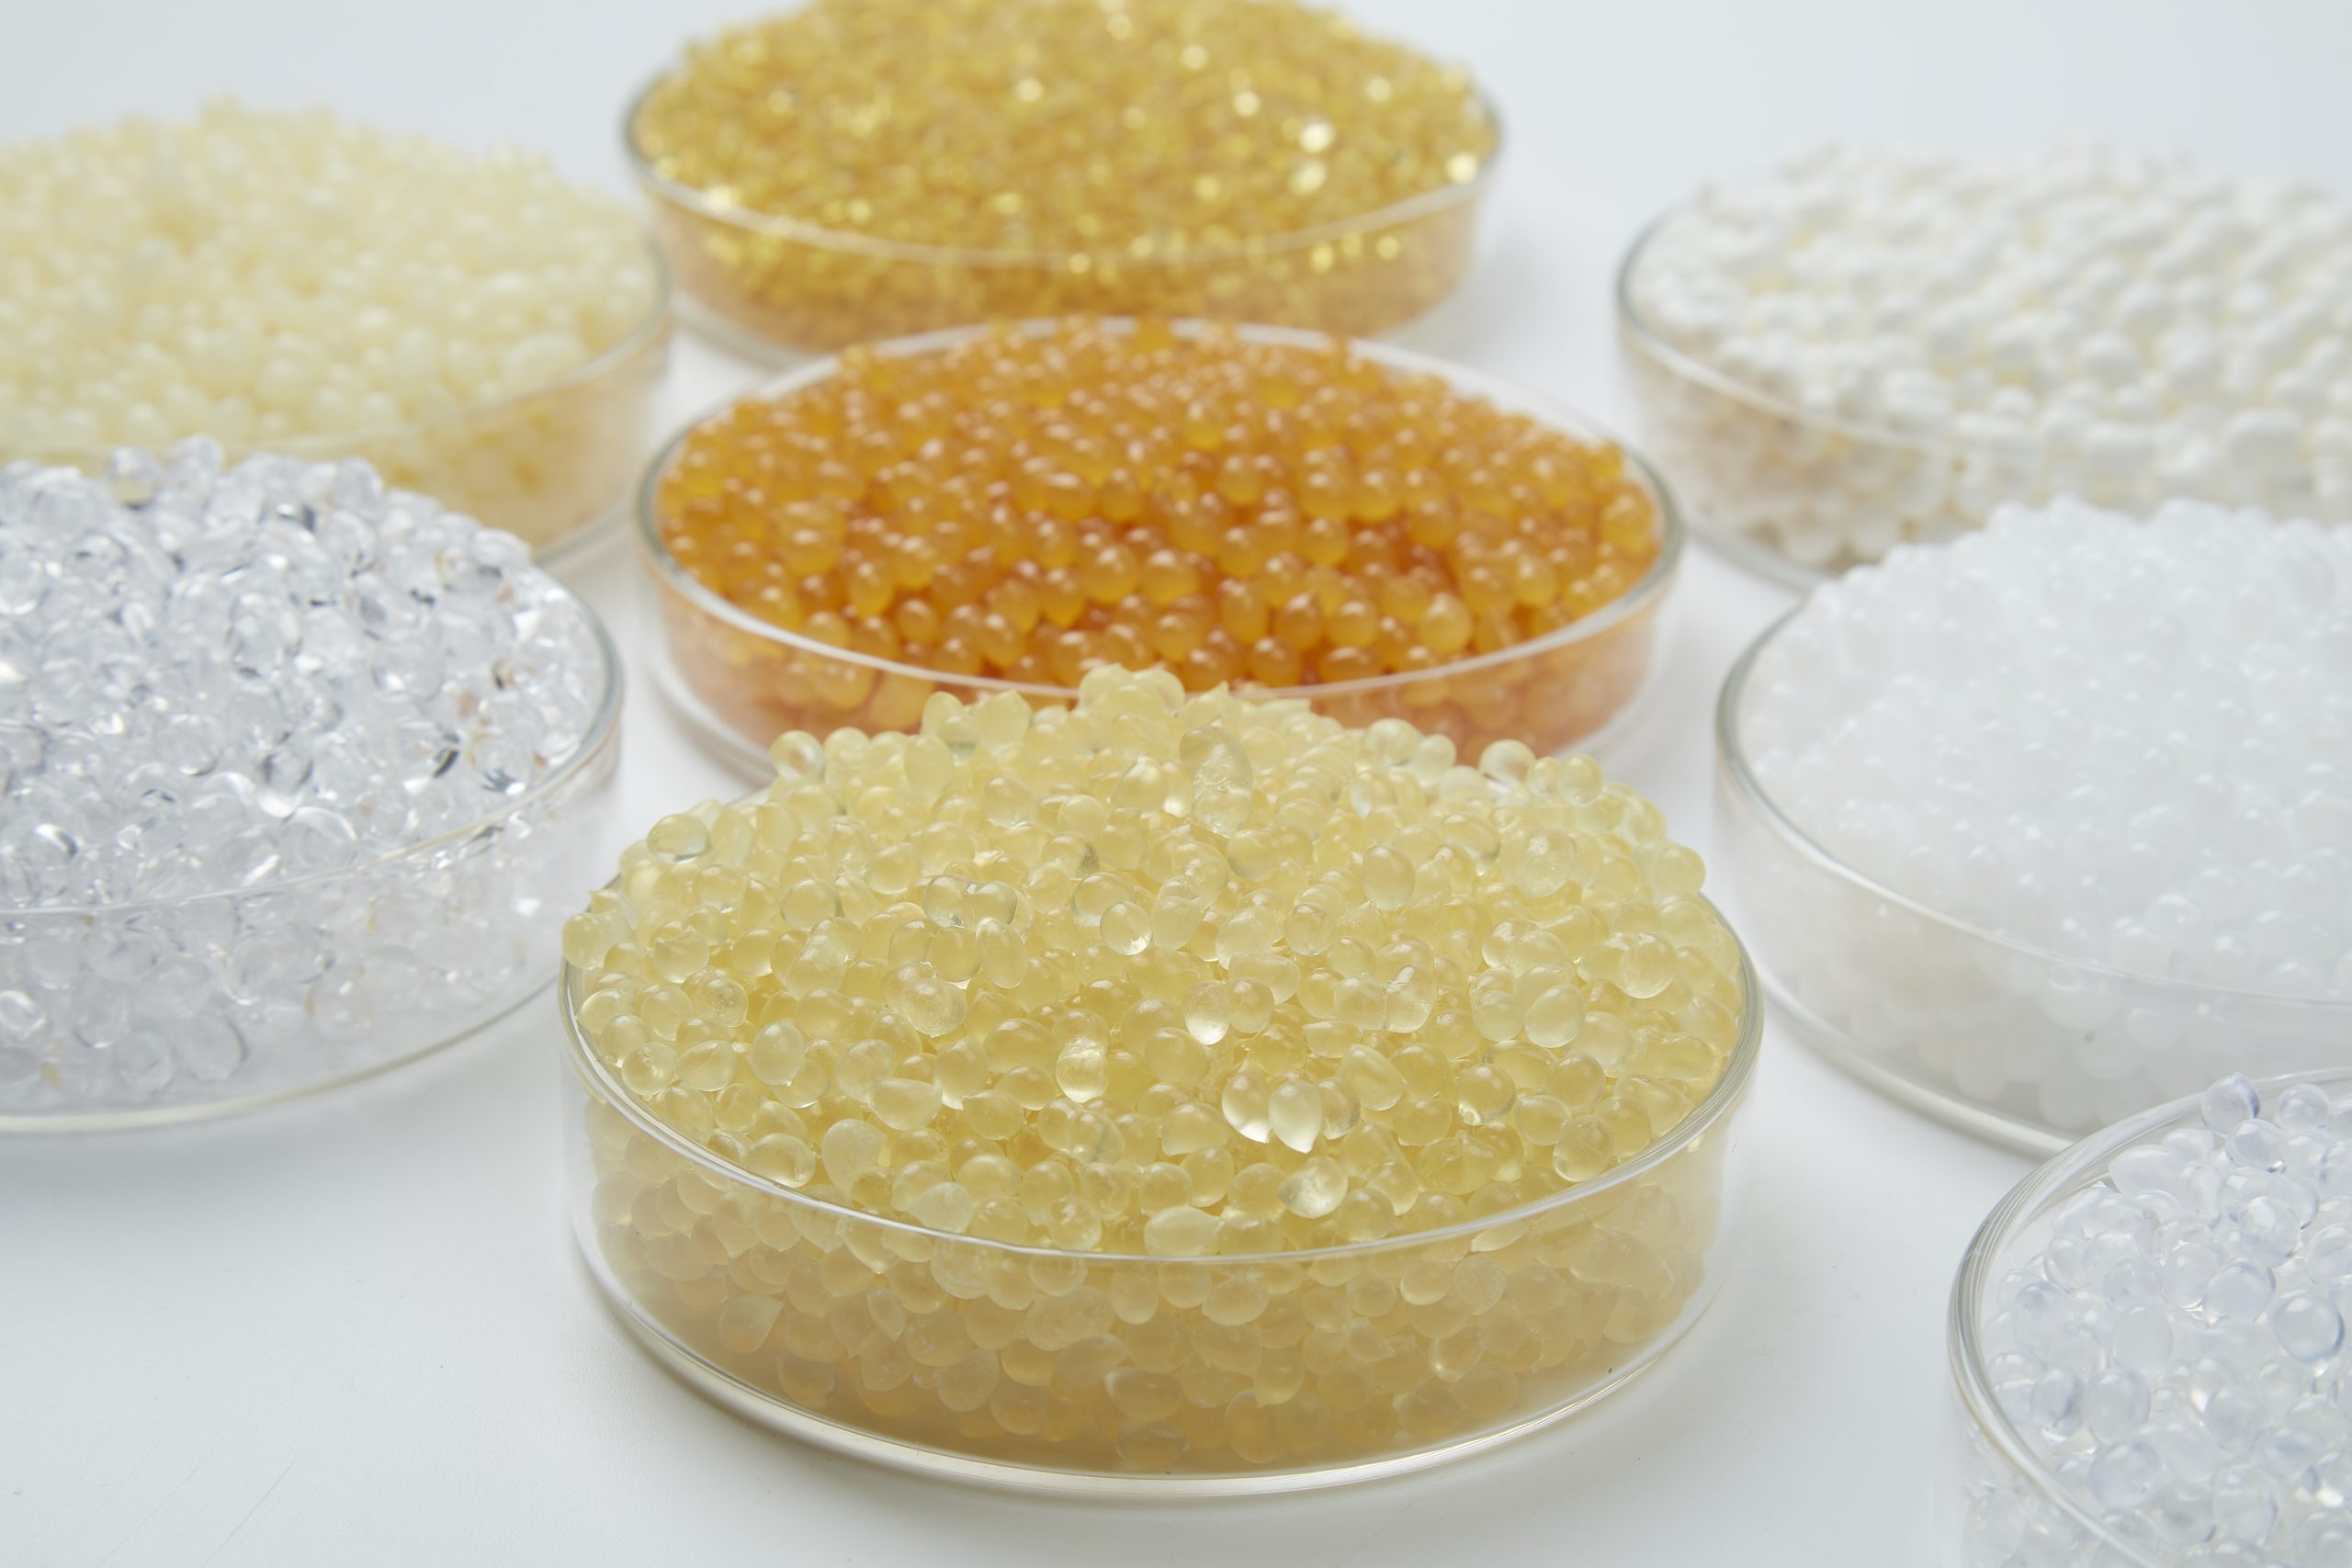
| Color / forma | Barra amarilla, 11,0±0,3 mm | Gránulo amarillo | Gránulo amarillo | Gránulo amarillo |
| Punto de reblandecimiento | 150±5°C (GB/T 15332) | 155±5°C (GB/T 15332) | 180±5°C (GB/T 15332) | 195±5°C (GB/T 15332) |
| Viscosidad | 3,000±1,000 cps at 200°C (HG/T 3660) | 3,000±500 cps at 200°C (HG/T 3660) | 2,200±600 cps at 200°C (GB/T 2794) | 2,600±600 cps at 200°C (HG/T 3660) |
| Tiempo de fraguado | 1-2 s | 1-3 s | 1-2 s | 1-2 s |
| Temperatura de aplicación | 200-220°C | 200-220°C | Cuba 210-230°C | 210-230°C |
| Embalaje | Caja de 25 kg | Saco de 25 kg | Saco de 25 kg | Saco de 25 kg |
Las cuatro referencias se almacenan durante dos años por debajo de 40°C en un lugar seco y fresco. La referencia 3058G cuenta con cumplimiento documentado del reglamento REACH de la UE y de la directiva RoHS 2.0. PA150 está documentada frente a RoHS 2.0. Note también la elección de formato. PA150 se suministra en barra para pistolas manuales y estaciones de retrabajo. Las referencias en gránulo alimentan unidades de fusión automáticas.
Cómo ajustar las especificaciones del adhesivo de poliamida al servicio en alta temperatura
Los nombres de las referencias siguen sus puntos de reblandecimiento, lo que facilita la selección:
- Electrónica de cabina, sensores y dispositivos de consumo (servicio hasta unos 85°C): PA150 o 3058G, con fraguado rápido para dosificación automatizada.
- Conjuntos bajo el capó cerca de 110-130°C: P180, con punto de reblandecimiento de 180°C y aplicación en cordón o tira.
- Zonas de aceite caliente, como las tapas de filtros de aceite (servicio hasta unos 150°C): P19 con reblandecimiento de 195°C, la mejor resistencia al calor y a los disolventes de la gama.
Los ciclos térmicos importan tanto como la temperatura máxima. Los programas de homologación de automoción y electrónica realizan ensayos de cambio de temperatura según IEC 60068-2-14. En esos ensayos las piezas oscilan entre extremos como -40°C y +125°C. Una unión dimensionada solo para calor estable también puede fallar en ciclado. Eso es exactamente lo que evita el margen de 30-50°C.
Dónde se justifican los adhesivos PA
El montaje electrónico usa adhesivos PA allí donde la soldadura es demasiado caliente y el epoxi demasiado lento. El fijado de bobinas y cables en robots de dosificación aprovecha el fraguado de 1-2 segundos: el robot avanza antes de que llegue el siguiente componente. La fijación de componentes y el alivio de tensiones sujetan las piezas durante la vibración del transporte y en procesos próximos al reflow. Para trabajo de banco y reparación, la barra PA150 alimenta una pistola manual estándar.
Las líneas de automoción y filtración confían en los PA para el pegado de pliegues y del lomo. En el montaje de filtros de aire para automoción, el adhesivo fija las puntas de los pliegues y une el lomo del cartucho en una sola pasada. Las tapas de filtros de aceite usan P19, donde el aceite caliente ataca a la química común. La adherencia al papel filtrante, a las tapas metálicas y a los plásticos de ingeniería se mantiene frente al calor, el aceite y los disolventes. La gama PA completa con fichas técnicas está en la página de producto adhesivo termofusible de poliamida.
¿Poliamida o poliéster para pegado a alta temperatura?
La PA y el PES (poliéster) funcionan por encima de 120°C, y los compradores suelen preguntar cuál probar. La diferencia está en el sustrato y el entorno, no en la calidad. La poliamida gana en piezas rígidas, calientes y aceitosas: racores metálicos, plásticos de ingeniería, medios filtrantes y electrónica. El poliéster gana en artículos flexibles y lavables como textiles, no tejidos y calzado, donde una línea de unión blanda y la resistencia al lavado importan más que la temperatura máxima. Devote suministra ambas químicas, y la gama de adhesivo termofusible de poliéster cubre el lado textil.
Lista de verificación de cinco pasos antes de comprar
- Anote la temperatura de servicio continua máxima, el tiempo de permanencia a esa temperatura y cualquier pico puntual. Estimar estos datos a ojo causa la mayoría de los fallos en campo.
- Enumere todos los sustratos de la unión, incluidos aceites, plastificantes y agentes desmoldeantes presentes en la superficie.
- Contraste la viscosidad con su equipo. Las referencias PA de Devote trabajan entre 2.200 y 3.000 cps a 200°C, lo que encaja con bombas de engranajes, boquillas y pistolas manuales estándar.
- Realice ensayos acelerados. Envejezca por calor a la temperatura máxima de servicio y después aplique ciclado térmico, como el ensayo N de la IEC 60068-2-14.
- Haga una prueba piloto de 20-25 kg en la línea real y evalúe adherencia, formación de hilos, tiempo abierto y olor. Nuestra guía sobre cómo probar muestras de adhesivo termofusible en su línea recorre la verificación completa.
Preguntas frecuentes
¿Qué temperatura soporta un adhesivo termofusible de poliamida?
Las referencias PA de Devote reblandecen entre 150°C (PA150) y 195°C (P19). La temperatura de servicio continua debe mantenerse 30-50°C por debajo del punto de reblandecimiento. Por eso P19 sirve para piezas que alcanzan unos 150°C en servicio. Ante excursiones breves por encima del punto de reblandecimiento, espere que la unión se relaje en lugar de fallar de inmediato.
¿Por qué elegir poliamida en lugar de EVA para piezas bajo el capó?
El EVA reblandece entre 70 y 100°C aproximadamente y se hincha con aceites y combustibles. Una referencia PA como P180 mantiene su rigidez hasta un punto de reblandecimiento de 180°C y resiste los fluidos de automoción. Además fragua en 1-2 segundos, apto para la velocidad de línea. El precio por kilogramo es más alto; la tasa de fallos en campo, no.
¿Los adhesivos termofusibles de poliamida vienen en forma de barra?
Sí. PA150 se suministra en barra amarilla de 11,0±0,3 mm de diámetro, embalada en cajas de 25 kg. Fragua en 1-2 segundos a 200-220°C y encaja en pistolas manuales estándar. Por eso es popular para el fijado de cables, el retrabajo y el montaje de bajo volumen.
Devote (Shenzhen Tongde New Material Co., Ltd.) fabrica adhesivos termofusibles EVA, PO, PA y PSA en Shenzhen. Sus sistemas de calidad están certificados conforme a ISO 9001 e IATF 16949. La documentación REACH está disponible para referencias como 3058G. Indíquenos su temperatura de servicio, sus sustratos y su velocidad de línea. Nuestros ingenieros le recomendarán una referencia y enviarán muestras gratis para una prueba en línea. Hay más información sobre nuestra fábrica y certificaciones en la página Nosotros.